AUF JEDEN PRODUKTZUSTAND ENTWICKELT
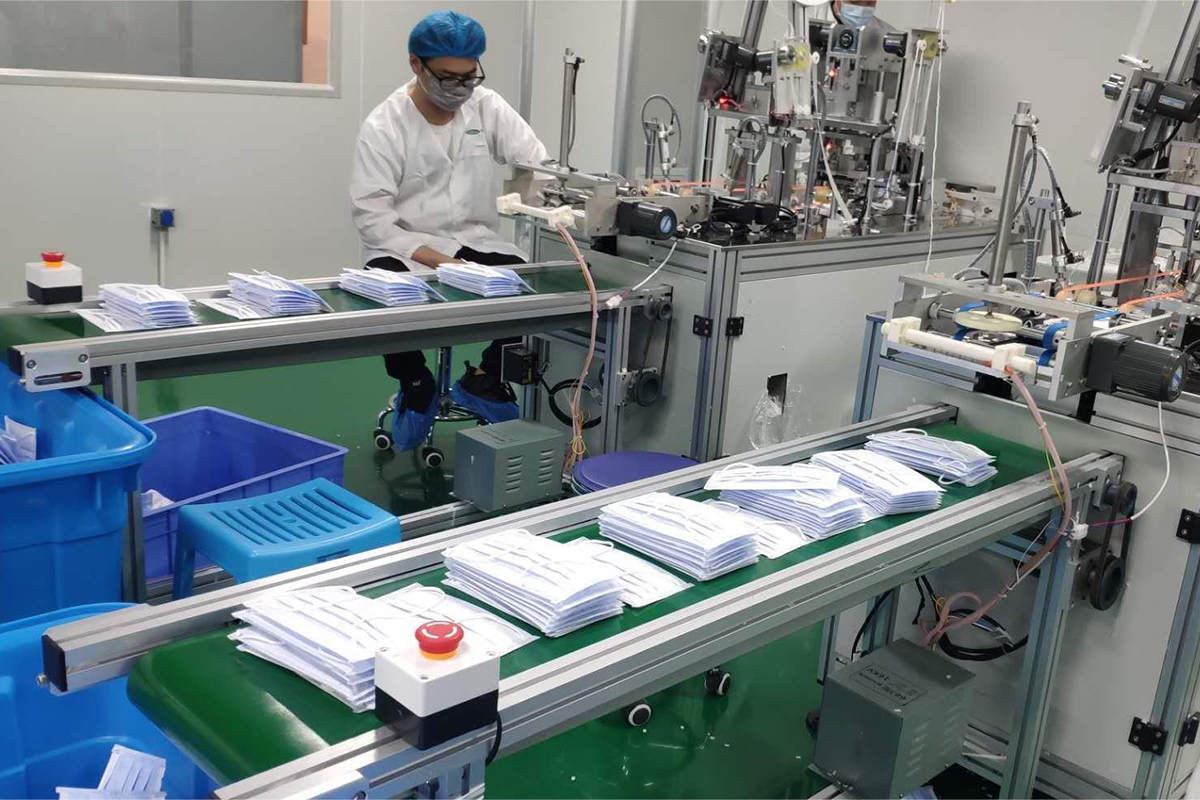
Lose Masken sind leicht, flexibel und reagieren empfindlich auf die umgebende Luftströmung. Kleine Lücken im Gurt oder plötzliche Geschwindigkeitsänderungen können dazu führen, dass sich die Produkte vor der Sichtprüfung und Zählung verdrehen, falten oder überlappen.
CSTRANS wählt die Handhabungsmethode je nach Produktionsphase aus:
- FlachbandfördererKontinuierliche Unterstützung für einzelne Masken gewährleisten und das Risiko verringern, dass Ohrschlaufen in Förderbandspalten geraten.
- Vakuum- oder Niederhalteförderungkönnte in Betracht gezogen werden, wenn leichte Masken auch bei höheren Geschwindigkeiten eine feste Position beibehalten müssen.
- DosierförderbänderVor der Inspektion, dem Zählen oder dem Stapeln muss ein einheitlicher Abstand hergestellt werden.
- Segmentierte Riemen, Schieber oder StollenabschnitteDie gezählten Stapel werden in die Verpackungsmaschine übertragen, ohne die Stapelausrichtung zu verlieren.
- Flexible Ketten- und modulare Bandförderersind besser geeignet, nachdem die Masken verpackt, in Kartons gelegt oder in stabile Transportbehälter gegeben wurden.
- Abschnitte ablehnen und umgehenAussortieren defekter Produkte, ohne den Warenfluss zu unterbrechen.
Die Hauptlinie sollte auf den langsamsten wiederholbaren nachgelagerten Arbeitsschritt abgestimmt sein, der häufig das Zählen, Stapeln, Abfüllen oder Verpacken ist – und nicht auf die Nennleistung der Maskenformmaschine.
PUMPENZWISCHEN PRODUKTION UND VERPACKUNG
Die Pufferkapazität sollte aus dem tatsächlichen Leitungsausgang und der nachgelagerten Unterbrechungszeit berechnet werden:
Puffermenge = Produktionsrate × Unterbrechungszeit
Eine Produktionslinie, die beispielsweise 120 Masken pro Minute herstellt, benötigt eine Kapazität von etwa 60 Masken, um eine 30-sekündige Verpackungsunterbrechung aufzufangen, bevor Ausschusslücken und eine Wiederherstellungsmarge hinzugerechnet werden.
CSTRANS prüft Maskenmuster, die Konstruktion der Ohrschlaufen, die Produktionsrate, die benötigte Verpackungsmenge, die Schnittstellenhöhen der Maschinen und die verfügbare Bodenfläche, bevor der Förderbandtyp ausgewählt wird. Transport-, Teilungs-, Stapel- und Pufferfunktionen können dann anhand des tatsächlichen Produkts getestet werden, anstatt sich nur auf die Katalogangaben zu verlassen.


