Förderanlagen für die Reifenherstellung
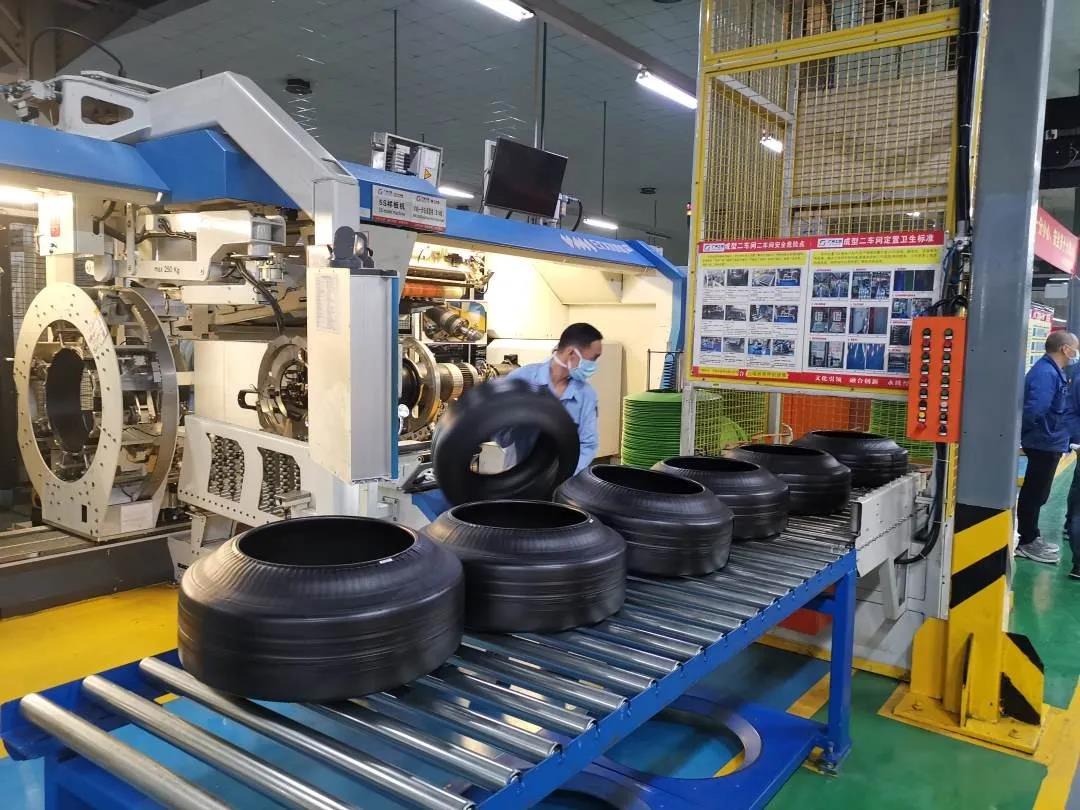
Der grüne Reifen und der fertige Reifen können nicht auf die gleiche Weise behandelt werden.
Reifenwerke erleiden Produktionsausfälle, wenn Rohreifen zu lange warten oder sich vor der Vulkanisation verformen, fertige Reifen zwischen den Inspektionsmaschinen Schlange stehen oder eine Größenänderung wiederholte Anpassungen an Förderbändern, Führungen und Sortieranlagen erfordert.
Der Materialfluss verläuft normalerweise durch:
Reifenherstellung → Identifizierung und Lagerung von Rohreifen → Vulkanisation → Kühlung → Inspektion → Sortierung und Klassifizierung → Lager
Continental unterscheidet zwischen Reifenbau, Vulkanisation und Endkontrolle. Die fertigen Reifen werden anschließend einer Sichtprüfung, einer Röntgenprüfung und einer Prüfung auf Gleichmäßigkeit unterzogen, bevor sie ins Lager eingelagert werden. Für jeden Schritt ist eine andere Förderbandfunktion erforderlich.
DEN FLUSS VOR UND NACH DEM AUSHÄRTEN KONTROLLIEREN
Ein noch nicht vollständig vulkanisierter Reifen hat seine endgültige Festigkeit und Form noch nicht erreicht. Daher sollte er nur mit kontrolliertem Kontakt, stabiler Auflage und so bewegt werden, dass Lauffläche, Wulst oder Seitenwand nicht verformt werden.
Nach dem Aushärten lässt sich der Reifen robuster handhaben, die Lauffläche muss aber weiterhin gehalten werden:
- Reifengrößen- und Spezifikationskennzeichnung;
- korrekte Ausrichtung an den Prüfgeräten;
- Trennung von angenommenen, abgelehnten und nachzubearbeitenden Reifen;
- kontrollierte Ansammlung vor der Inspektion;
- Weiterleitung zur richtigen Sortier- oder Lagerspur.
Reifenpalette und Maschinenzyklus können erheblich variieren. Eine aktuelle Plattform zur Herstellung von Pkw-Reifen umfasst13–24-Zoll-Reifen, grüne Reifendurchmesser bis zu900 mmund veröffentlichte Zykluszeiten von37 Sekundenfür eine 205/55R16 Konstruktion und42 Sekundenfür eine 215/65R16-Konstruktion. Die angegebene Zeit für den Größenwechsel beträgt bis zu8 oder 18 MinutenJe nach erforderlicher Änderung. Dies sind maschinenspezifische Werte, aber sie zeigen, warum Förderbandkapazität und Verstellbereich auf der tatsächlichen Reifenmatrix und nicht auf einer Nenngröße basieren müssen.
Bei einem Bauzyklus von 37 Sekunden beträgt die Leistung ungefähr97 grüne Reifen pro StundeEine 10-minütige Unterbrechung der Aushärtungszufuhr kann daher etwa16 ReifenDies erfordert eine kontrollierte Lagerung oder Umleitung. Die Lagermethode muss die Identität der Reifen erhalten und eine Beschädigung der noch nicht vulkanisierten Produkte vermeiden.
FÖRDERLÖSUNGEN FÜR DAS GESAMTE REIFENWERK
CSTRANS kann Folgendes konfigurieren:
- Förderbänder für den Transport von Grünreifen und die kontrollierte Unterstützung;
- Hebe-, Dreh- und Transportelemente zwischen Gebäude, Lagerung und Aushärtung;
- Rollenförderer für vulkanisierte Reifen und starre Träger;
- Ansammlungszonen vor Kühlung und Inspektion;
- Barcode- oder RFID-Tracking-Schnittstellen;
- Routing für Sicht-, Röntgen- und Gleichmäßigkeitsprüfungen;
- Sortierspuren für angenommene, nachzubearbeitende und abgelehnte Reifen;
- Spiral- oder Steigförderanlagen, wo die Bodenfläche begrenzt ist.
Bei der Gleichmäßigkeitsprüfung können Rundlaufabweichungen, Ausbeulungen und Dellen gemessen werden. Daher muss das Förderband jeden Reifen gleichmäßig zur Prüfstation befördern, ohne dass die Kennzeichnung oder die Ausrichtung verloren geht.
CSTRANS dimensioniert das System anhand von Reifendurchmesser, -breite, -gewicht, Zustand (frisch oder vulkanisiert), Maschinenzyklen, Umrüstmatrix, zulässigen Kontaktpunkten und benötigter Lagermenge. Das Ergebnis ist ein kontrollierter Reifenfluss – nicht einfach nur ein Förderband oder eine Rollenbahn zwischen den Maschinen.


