Anpassung des Förderbandes an das Produkt
Bevor wir den Förderweg festlegen, bestätigen wir die Größe, das Gewicht und die Füllmenge der Brötchen, die Auslauftemperatur, die Produktionsrate und die erforderlichen Verpackungsbedingungen. Wir berücksichtigen außerdem den Produktabstand, die Raumtemperatur, die Luftfeuchtigkeit und ob die Kühlung durch Umgebungsluft oder einen kontrollierten Luftstrom erfolgt.
Diese Details wirken sich direkt auf die Linienführung aus:
- Größere oder gefüllte Brötchen benötigen in der Regel eine längere Abkühlzeit als kleinere, ungefüllte Produkte.
- Eng beieinander liegende Produkte behindern den Luftstrom und können zu einer ungleichmäßigen Kühlung entlang des Förderbandes führen.
- Ein Förderband mit unzureichender offener Fläche kann Feuchtigkeit unter dem Produkt einschließen.
- Lange, ungestützte Transfers erhöhen das Risiko von Verformungen, solange das Brötchen noch weich ist.
- Durch den herkömmlichen Gegendruck können unverpackte Brötchen zusammengedrückt oder beschädigt werden.
Der erforderliche Kühlweg wird anhand des tatsächlichen Produkts und der Betriebsbedingungen ermittelt. Er sollte nicht einfach von einer anderen Produktionslinie übernommen werden, nur weil die Produkte einen ähnlichen Durchmesser aufweisen.
FÖRDERLÖSUNGEN FÜR DIE DAMPFBÄLLCHENPRODUKTION
CSTRANS können kombiniert werden:
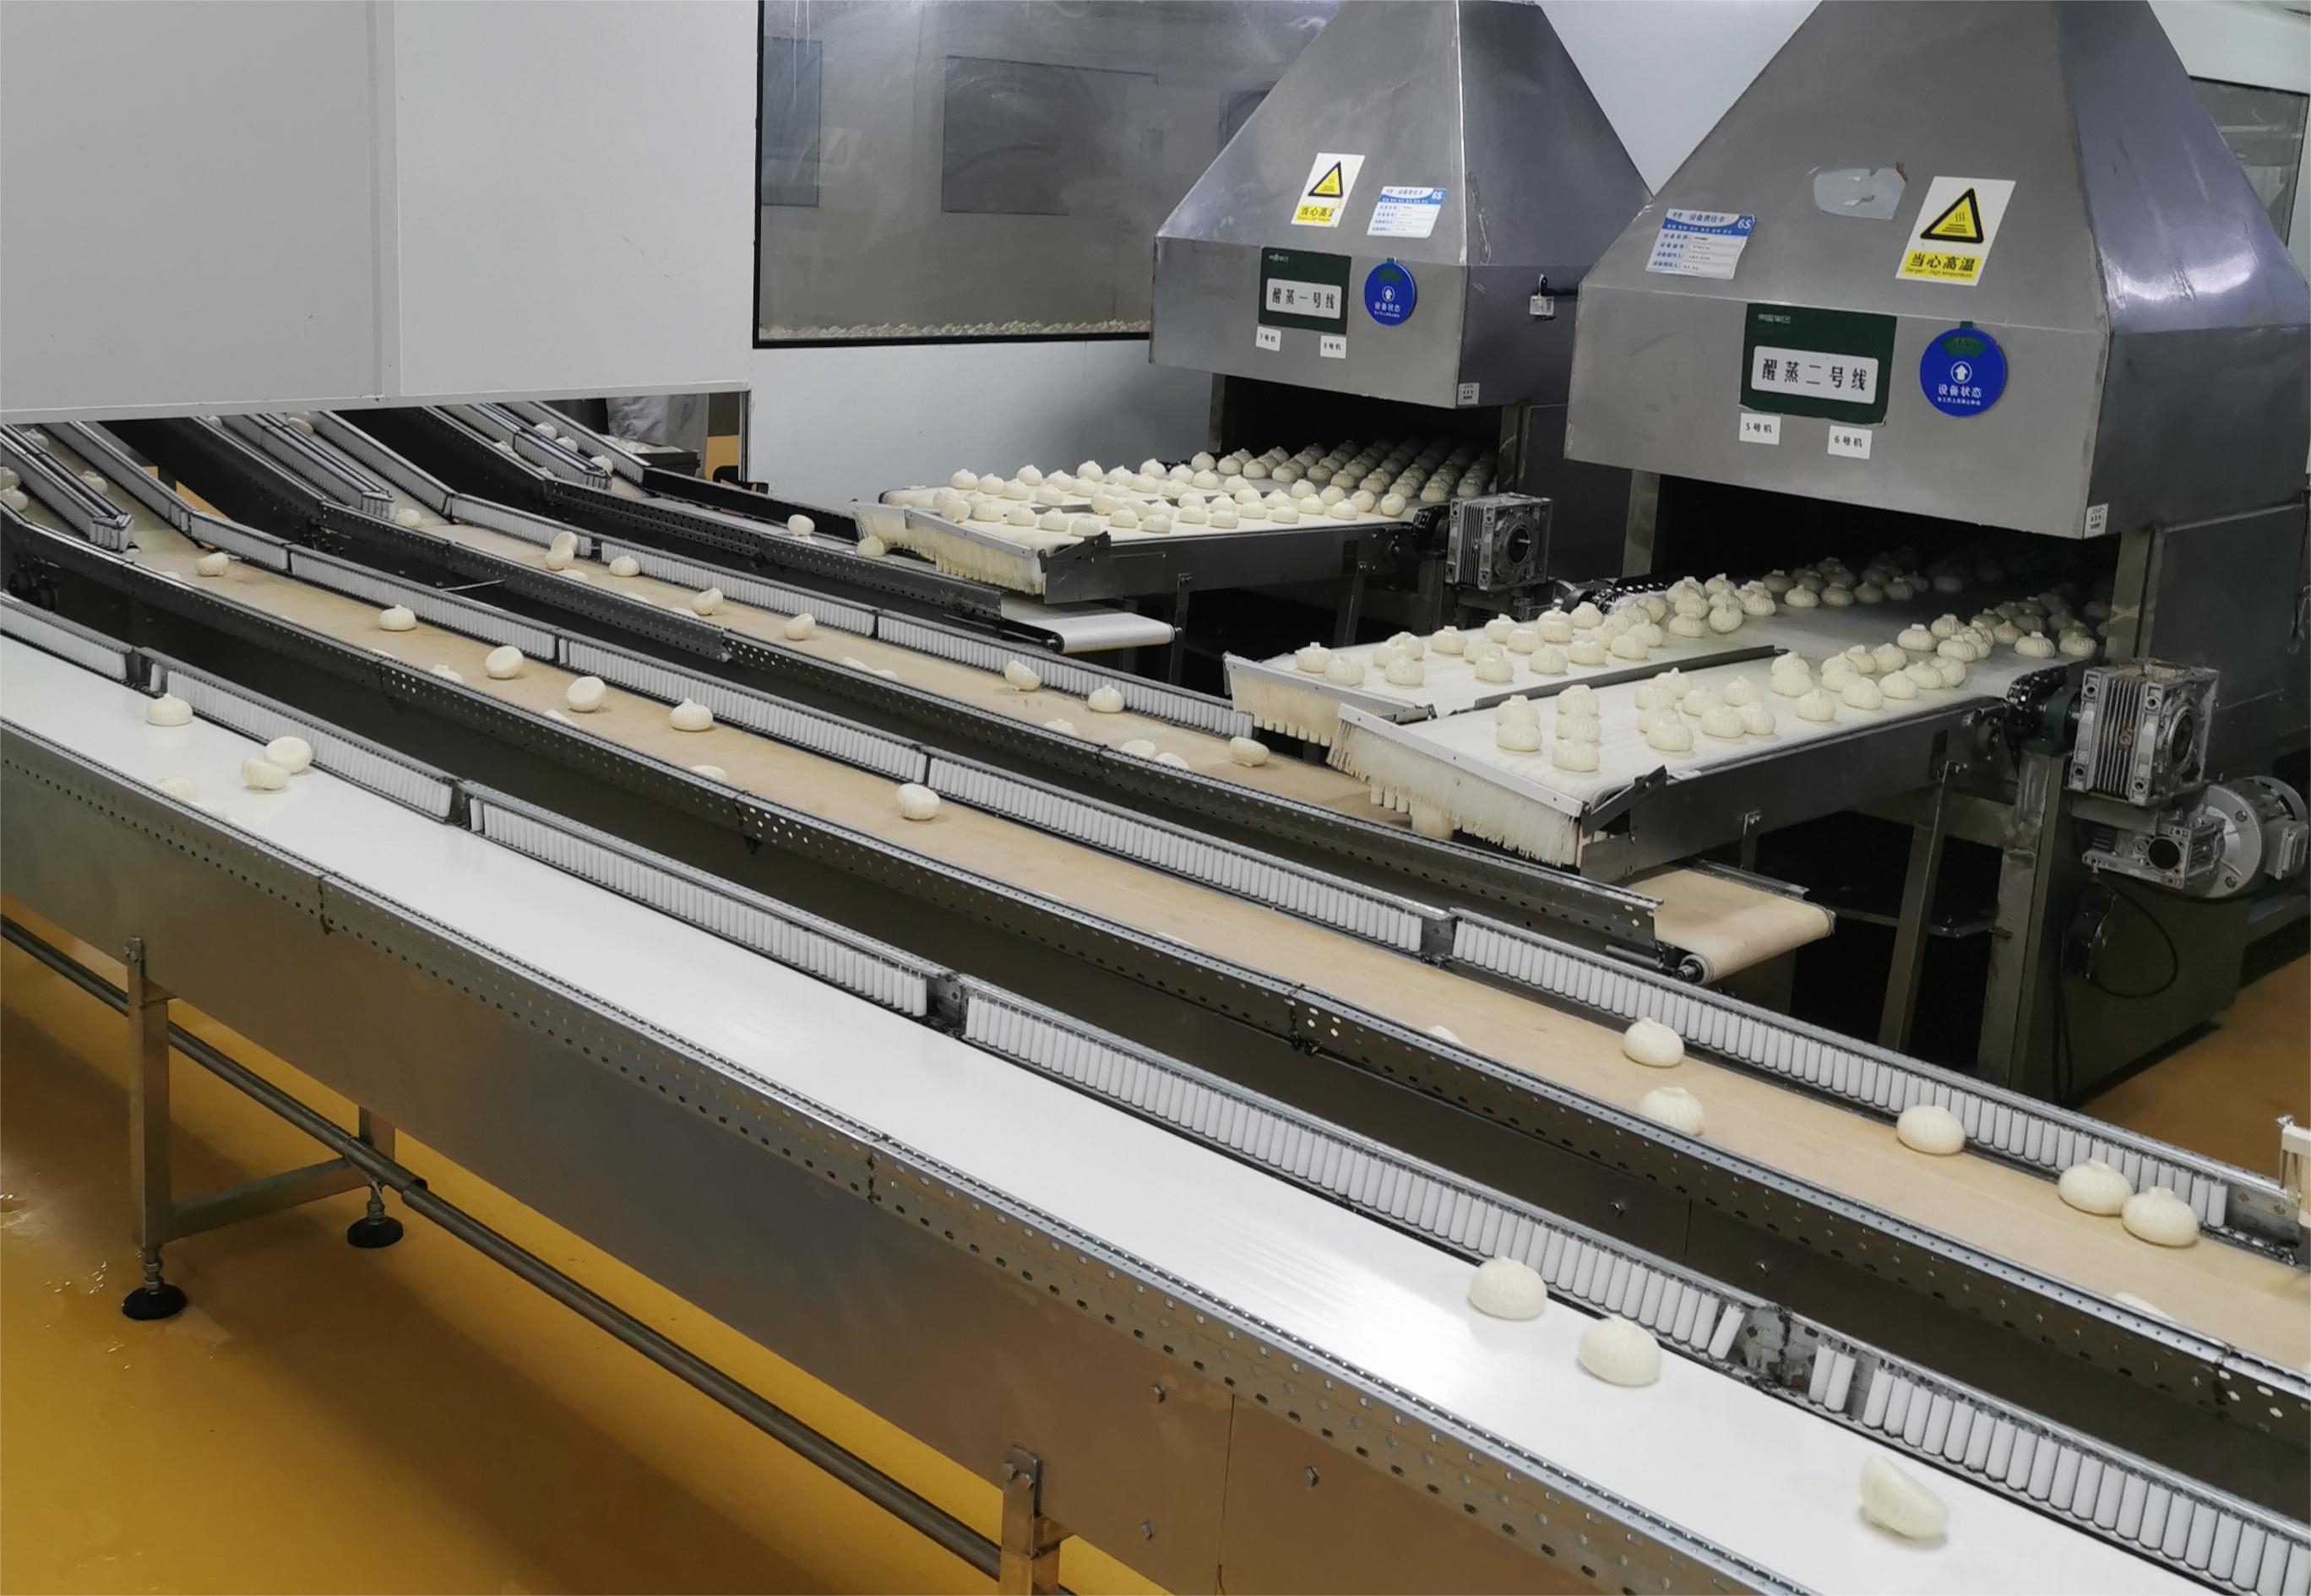
- Kurzspalt-Austragsförderbänder zum Abtransport von weichen Brötchen aus dem Dampfgarer;
- offene modulare Gurte für stabilen Halt und verbesserte Luftzirkulation;
- mehrstufige oder spiralförmige Förderbänder, bei denen ein längerer Kühlweg erforderlich ist;
- Spurführungen, die so konstruiert sind, dass sie die Position kontrollieren, ohne das Produkt einzuklemmen;
- Dosierförderbänder für gleichmäßigen Abstand vor Inspektion und Verpackung;
- separate Förderbandabschnitte für verpackte Produkte, Trays und Kartons.
Bei Unsicherheiten hinsichtlich Kühlleistung oder Produktfreigabe empfehlen wir, reale Proben auf dem vorgeschlagenen Band und der Übergabeanordnung zu testen. So lassen sich Bandoberfläche, Produktabstand, Übergabespalte und Führungspositionen bestätigen, bevor das endgültige Anlagenlayout festgelegt wird.
Ziel ist es nicht, ein möglichst langes Kühlförderband zu installieren. Vielmehr geht es darum, jedes Brötchen in einem stabilen und reproduzierbaren Zustand zur Verpackungsmaschine zu befördern.


